


우리에게 전화하십시오
+86-15105800222
+86-15105800333


다음을 상상해 보세요. 유지 보수 기술자가 압축기 스키드로 걸어가서 토출 라인을 살펴보고 바늘이 8을 가리키는 것을 봅니다. 즉각적인 질문은 8 바, 8 psi 또는 2차 kPa 눈금에서 8입니까? 너무 많은 작업자가 정확한 실수를 저질렀으며 비용은 안전 밸브 작동, 생산 라인 조절 또는 정격 범위를 벗어나 작동하는 펌프 등으로 빠르게 나타납니다.
좋은 소식은 모든 아날로그 압력 게이지가 동일한 기본 논리를 따른다는 것입니다. 압력 단위, 각 눈금 눈금 값, 바늘 위치를 식별하면 커피 머신의 작은 40mm 게이지부터 파이프라인의 100mm 프로세스 게이지까지 현장의 모든 게이지를 읽을 수 있습니다. 이 가이드에서는 판독 과정을 단계별로 설명하고, 다이얼의 표시가 실제로 무엇을 의미하는지 보여 주며, 실제 작업 환경에서 판독 오류를 일으키는 실제 실수를 다루고 있습니다.
압력계는 각 숫자가 무엇을 나타내는지 알기 전까지는 의미가 없습니다. 산업 및 상업용으로 사용되는 가장 일반적인 단위는 psi, bar, kPa 및 MPa입니다. 북미에서는 대부분의 공기 및 유압 게이지의 기본값이 psi입니다. 유럽, 중동 및 대부분의 아시아 지역에서는 바가 표준입니다. kPa는 HVAC 및 수처리 게이지에 자주 나타나는 반면 MPa는 고압 유압 시스템 및 테스트 장비용으로 예약되어 있습니다.
많은 게이지가 다이얼 표면에 장치를 직접 인쇄합니다. 다른 것들은 두 가지 스케일을 가지고 있습니다. 예를 들어 psi 단위의 외부 링과 bar 또는 kPa 단위의 내부 링이 있습니다. 듀얼 스케일 게이지에서 잘못된 스케일을 선택하면 심각한 오류가 발생합니다. 100psi는 100bar가 아니라 약 6.9bar입니다. 이런 종류의 오해는 시간의 압박으로 인해 발생하기 쉬우며, 익숙하지 않은 게이지를 처음 사용할 때 가장 흔히 저지르는 실수 중 하나입니다.
| 단위 | 일반적인 응용 | 동등한 가치 |
|---|---|---|
| psi | 공기 압축기, 타이어, 유압 공구 | 0.069바 |
| bar | 산업용 게이지, 펌프, 압축기 | 100kPa |
| kPa | HVAC 시스템, 수처리, 저압 공기 | 0.01바 |
| MPa | 고압 유압장치, 압력 테스트 | 10바 |
| kgf/cm² | 기존 기계 및 공작 기계 | 0.981바 |
게이지에 눈금이 두 개 이상인 경우 읽으려는 눈금 옆에 인쇄된 단위 라벨을 확인하세요. 이 작은 습관은 잘못된 판독의 가장 일반적인 원인을 제거합니다. 정상 작동 압력이 약 10bar 미만인 일반 공기 및 급수관의 경우, 한 눈에 읽을 수 있고 패널이나 장비에 직접 쉽게 설치할 수 있는 60mm 다이얼이 있는 소형 게이지가 실용적인 선택입니다.
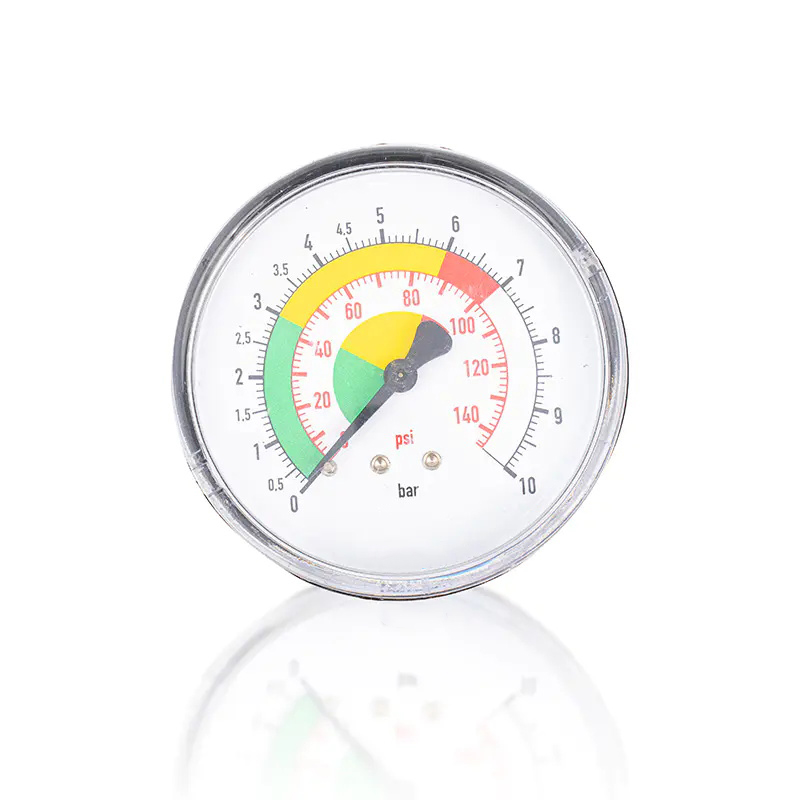 패널 또는 장비 설치용 Y60 시리즈 소형 압력 게이지 이 60mm 다이얼 게이지는 약 10bar 미만의 일반 공기 및 급수관에 적합하며 읽기 쉬운 디스플레이와 쉬운 설치를 제공합니다. 내구성이 뛰어난 구조로 기계식 공압 시스템의 정확한 모니터링을 지원합니다. 제품보기 →
단위를 알고 나면 읽기 자체가 4단계 과정이 됩니다. 매번 동일한 순서를 사용하면 이전에 본 적이 없는 게이지라도 정확하게 읽을 수 있습니다.
다이얼 주위에 인쇄된 숫자는 기기가 표시할 수 있는 최대 압력을 나타냅니다. 0~16bar로 표시된 게이지는 최대 16bar를 측정합니다. 케이스 크기로 범위를 판단하지 마십시오. 100mm 케이스는 내부 요소에 따라 0~1bar 스케일 또는 0~1000bar 스케일을 수용할 수 있습니다.
두 개의 연속된 주요 숫자를 보고 그 사이의 작은 구분선을 세어보세요. 0과 1bar 사이의 거리에 10개의 눈금이 포함된 경우 각 눈금은 0.1bar와 같습니다. 0과 10psi 사이의 거리에 10개의 눈금이 포함되어 있으면 각 눈금은 1psi와 같습니다. 가장 많이 건너뛰는 단계이자 가장 큰 읽기 오류를 일으키는 단계이기도 하다.
바늘이 인쇄된 표시에서 정확하게 멈추는 경우는 거의 없으며, 보는 각도를 변경하면 겉보기 바늘 위치가 절반 이상 이동할 수 있습니다. 게이지를 직접 바라보고 바늘과 눈높이를 유지하고 다이얼에 미러 호가 있는 경우 이를 사용합니다. 거울을 사용하면 판독을 반복할 수 있도록 바늘을 자체 반사에 정렬할 수 있습니다.
두 개의 눈금이 있는 다이얼에서 모든 물리적 바늘 위치는 두 개의 서로 다른 숫자에 해당합니다. 장비에서 사용하는 압력 단위와 일치하는 눈금을 결정한 다음 판독값을 단위와 함께 기록합니다. "4.6"만 기록하지 말고 "4.6바"를 기록하십시오. 이 단일 습관으로 인해 다운스트림 문제 해결 오류가 많이 발생하는 것을 방지할 수 있습니다.
모든 게이지에 대해 동일한 체크리스트를 따르십시오.
제조업체가 하나의 다이얼에 두 개의 눈금을 인쇄하는 이유는 무엇입니까? 동일한 물리적 압력이 서로 다른 단위로 표현될 수 있고, 서로 다른 시장에 맞게 제작된 장비에는 하나의 단위가 필요할 수 있기 때문입니다. 일반적인 예는 내부 눈금에 35, 외부 눈금에 240을 표시하는 타이어 게이지입니다. 이는 동일한 압력입니다. 35psi는 약 240kPa와 같습니다.
숫자는 충돌하지 않으며 어느 척도도 더 정확하지 않습니다. 규칙은 판독값을 시스템 문서에 사용된 단위와 일치시키는 것입니다. 설명서에 "35psi로 팽창"이라고 적혀 있으면 psi 눈금을 읽으세요. 시스템이 미터법이고 bar 또는 kPa를 사용하는 경우 해당 척도를 읽으십시오. 장치를 무시하고 단순히 더 큰 숫자를 기록하면 충전 라인의 성가신 문제부터 가압 용기의 심각한 안전 문제까지 다양한 오류가 발생할 수 있습니다.
북미 표준에 맞게 설계된 장비에 사용됩니다. 타이어 서비스, 유압 공구 및 구형 압축기 시스템에서 일반적입니다. 범위는 일반적으로 0~300psi 이상입니다.
미터법으로 설계된 장비에 사용됩니다. 프로세스 라인, HVAC 및 물 시스템에 대한 유럽, 중동 및 아시아 시장에서 일반적입니다. 동일한 바늘 위치에서는 bar 단위로 더 작은 숫자가 표시되고 kPa 단위로 훨씬 더 큰 숫자가 표시됩니다.
게이지가 psi와 kPa를 결합하면 비율은 대략 1psi = 6.9kPa입니다. psi와 bar를 결합하면 비율은 대략 1psi = 0.069bar입니다. 인쇄된 스케일 라벨을 잠깐 살펴보는 것만으로도 혼동을 방지할 수 있으며, 이것이 바로 이중 스케일 HVAC 압력 게이지가 혼합 시장 구성 요소가 있는 시스템에서 실용적인 솔루션으로 명성을 얻는 곳입니다.
판독 논리(단위, 범위, 눈금, 바늘)는 모든 기계식 게이지에서 동일하지만 케이스 내부 메커니즘에 따라 사용 가능한 압력 범위와 포인터 감도가 변경됩니다. 다이얼 뒤에 있는 유형을 알면 바늘이 말하는 내용을 해석하는 데 도움이 되며 게이지가 안전 영역을 벗어날 때 경고합니다.
가장 일반적인 산업용 게이지. 압력이 상승하면 구부러진 튜브가 곧게 펴지고 기어 메커니즘을 통해 포인터가 움직입니다. 커버 범위는 약 0.1bar부터 수천 bar까지입니다. 선형 규모, 신뢰성 및 저렴한 비용.
튜브 대신 유연한 다이어프램을 사용합니다. 다이어프램은 화학적 밀봉 또는 격리 요소로 보호될 수 있으므로 저압에서 중간 압력, 부식성 또는 점성 매체에 더 좋습니다.
매우 낮은 압력용으로 제작되었으며 종종 밀리바로 표시됩니다. 측정 요소는 캡슐을 형성하는 두 개의 용접된 다이어프램으로 구성됩니다. 눈금은 작은 압력 변화를 명확하게 볼 수 있도록 늘어납니다.
값을 숫자로 표시하고 시차 오류를 완전히 제거합니다. 응답 시간, 배터리 상태 및 센서 범위는 제한 요소이며 판독값은 전자 장치의 교정 상태만큼만 좋습니다.
공정이 약 1bar 미만으로 실행될 때 범용 게이지는 작은 바늘 움직임만 표시하는 경향이 있습니다. 캡슐 게이지는 눈금을 확장하는 다른 감지 요소를 사용하므로 작은 압력 차이가 명확하게 표시됩니다.
 확장된 규모의 저압 응용 분야용 캡슐 압력 게이지 약 1bar 미만의 프로세스용으로 설계된 이 게이지는 다이어프램 감지 요소를 사용하여 작은 압력 차이를 명확하게 표시합니다. 이는 빠르게 반응하며 다양한 산업 환경의 가스 및 액체에 적합합니다. 제품보기 →
읽기 문제는 세 가지 그룹으로 분류됩니다. 시스템이 꺼져 있을 때 바늘이 잘못된 위치에 있거나, 시스템이 작동하는 동안 바늘이 계속 움직이거나, 바늘이 올바른 값을 가리키고 있지만 뒤에 있는 사람이 눈금을 잘못 읽습니다. 각 항목을 인식하는 방법과 이에 대해 수행할 작업은 다음과 같습니다.
시스템의 압력이 완전히 낮아지면 게이지를 확인하십시오. 0보다 높은 바늘은 미래의 모든 판독값을 같은 양만큼 높게 만듭니다. 분할의 절반 미만의 작은 오프셋을 고려할 수 있지만 바늘이 0보다 훨씬 높게 걸리거나 스톱 핀을 누르는 것은 일반적으로 스프링 요소가 손상되었거나 포인터가 구부러졌음을 나타냅니다. 잘못된 기준점으로 라이브하기보다는 게이지를 교체하십시오.
왕복동식 압축기와 피스톤 펌프에서는 압력 펄스로 인해 바늘이 넓은 대역으로 점프하게 됩니다. 실제 평균 압력은 밴드의 중앙에 위치하지만 눈으로 추정하는 것은 정확하지 않습니다. 케이스 내부에 액체로 채워진 게이지가 이러한 펄스를 약화시키고 바늘을 안정적으로 유지하므로 추측 없이 읽을 수 있는 평균값을 제공합니다.
맥동 토출 라인의 바늘 동작: 감쇠되지 않은 게이지와 액체로 채워진 게이지.
빨간색 선: 압력 펄스에 따른 감쇠되지 않은 게이지. 파란색 선: 꾸준한 평균을 표시하는 액체로 채워진 게이지입니다.
영구적으로 진동하는 기계(펌프, 압축기 및 엔진 구동 장비)에서 액체로 채워진 지진 압력 게이지는 내부 메커니즘을 보호하고 긴 서비스 수명 동안 바늘을 읽을 수 있도록 유지합니다.
진동 기계용 감쇠유가 포함된 지진 압력 게이지 저점도의 댐핑 오일이 충진되어 펌프, 압축기, 해양 장비의 진동과 충격을 견딜 수 있는 게이지입니다. 빛나는 다이얼은 어두운 환경에서도 판독을 돕고 안정적인 압력 모니터링을 보장합니다. 제품보기 → 바늘이 다이얼 표면 위에 있기 때문에 눈의 움직임으로 인해 바늘의 겉보기 각도가 변경됩니다. 미러 스케일은 바늘과 반사를 정렬하여 이 문제를 해결합니다. 거울이 없으면 게이지 바로 앞에 서서 눈을 바늘과 같은 높이에 유지하세요. 미세한 눈금이 있는 작은 다이얼에서는 올바른 시야각으로 판독 불확실성을 절반으로 줄일 수 있습니다.
다이얼 표시는 제조업체마다 다르지만 분해하는 방법은 결코 변하지 않습니다. 아래 표에서는 네 가지 일반적인 게이지 범위를 살펴보고 바늘 위치를 올바른 판독값으로 변환하는 방법을 정확하게 보여줍니다.
| 게이지 범위 | 주요 마크 사이의 값 | 전공 구분 | 부문별 가치 | 바늘 위치 예 | 올바른 읽기 |
|---|---|---|---|---|---|
| 0~1바 | 0.1바 | 10 | 0.01바 | 0.3 이후 세 번째 작은 표시 | 0.33바 |
| 0~16바 | 1바 | 10 | 0.1바 | 4 다음 여섯 번째 작은 표시 | 4.6 bar |
| 0~100psi | 10psi | 10 | 1psi | 70 다음의 세 번째 작은 표시 | 73psi |
| 0~25MPa | 5MPa | 10 | 0.5MPa | 10~15시 중간쯤 | 12.5MPa |
계산은 모든 행에서 동일합니다. 바늘 아래의 주요 표시를 찾고 작은 눈금의 수와 눈금당 값을 더한 다음 단위를 결과에 연결합니다.
일반적으로 눈금 호 바로 위 또는 아래에 있는 다이얼 표면에 인쇄된 장치를 찾으십시오. 다이얼에 두 개의 눈금이 있는 경우 각 눈금에는 고유한 단위 라벨이 있습니다. 판독값을 기록하기 전에 일치하는 단위와 숫자를 일치시키십시오. 단위가 인쇄되지 않은 경우 게이지는 맞춤 제작 품목일 가능성이 높습니다. 추측보다는 장비의 기술 도면을 확인하십시오.
이는 전체 범위의 백분율로 표시되는 허용되는 최대 오류를 정의합니다. 클래스 2.5의 0~16bar 게이지는 스케일의 어느 지점에서나 최대 0.4bar까지 벗어날 수 있습니다. 바늘이 8bar를 읽으면 게이지가 올바르게 보정되었다고 가정할 때 실제 프로세스 압력은 7.6~8.4bar 사이입니다. 더 엄격한 공차를 원할 경우 클래스 1.6 또는 1.0을 선택하십시오.
가장 일반적인 원인은 오프셋으로 설치된 포인터, 감지 요소를 변형시키는 기계적 충격 또는 움직임의 마모입니다. 중요하지 않은 서비스에서는 절반 이하의 작은 오프셋이 허용될 수 있지만 큰 오프셋은 재교정이나 게이지 교체를 통해 수정해야 합니다.
네, 바늘이 안정적일 때요. 맥동 시스템에서는 진동 대역 중앙의 평균 위치가 가장 좋은 추정치이지만 정확한 판독값은 아닙니다. 시간이 지남에 따라 안정적인 고정밀 판독값이 필요한 경우 펄스를 부드럽게 하기 위해 액체 충전 게이지 또는 스너버를 설치하십시오.
작동 환경이 주요 요인이므로 보편적인 간격은 없습니다. 지속적인 산업 서비스에 사용되는 장비는 일반적으로 1년에 한 번 점검되는 반면, 안전 관련 또는 가혹한 작업에 사용되는 게이지는 6개월마다 점검될 수 있습니다. 가장 좋은 방법은 유지 관리를 위해 시스템을 종료할 때마다 게이지를 참조 표준과 비교하는 것입니다.
올바르게 판독된 게이지는 장비가 사양을 벗어나면 여전히 잘못된 값을 제공합니다. 기계식 게이지는 간단한 장치이지만 범위 초과로부터의 보호, 진동 및 부식으로부터의 보호, 알려진 기준에 대한 정기적인 교정이라는 세 가지 조건에 따라 달라집니다.
범위 초과는 게이지를 파괴하는 가장 빠른 방법입니다. 한 번의 심한 압력 스파이크로 인해 부르동관이 늘어나고 영점을 영구적으로 이동할 수 있습니다. 실용적인 선택 규칙은 정상적인 작동 압력이 다이얼의 중간 1/3에 위치하도록 범위를 선택하고 내부 디자인을 매체와 환경에 맞추는 것입니다. 장비에 적합한 사양을 평가하는 경우 정확한 판독을 위한 압력 게이지 선택 및 사용에 대한 가이드의 실제 세부 사항에서 실제 작업 조건의 선택 기준을 다룹니다.
마지막으로 인간의 습관은 매번 결과를 결정합니다. 단위를 식별하고, 눈금을 세고, 눈높이에서 바늘을 읽고, 단위와 함께 값을 기록합니다. 게이지가 지속적으로 잘못 판독되면 기기에 결함이 있는 경우가 거의 없습니다. 누락된 체크리스트에 결함이 있는 것입니다. 매 라운드마다 해당 체크리스트를 채택하면 운영자가 가동 중단 시간이 되기 전에 매일 지나치는 작은 문제를 포착하게 될 것입니다. 비정상적인 범위, 이중 스케일 또는 액체 충전과 같은 프로세스별 요구 사항의 경우 게이지가 실제 작동 조건과 일치할 수 있도록 기기 제조업체에 작동 압력 및 매체 세부 정보를 확인하세요.

+86-15105800222
+86-15105800333


Shuangtang Industrial Zone, Liuheng Town, Putuo District, Zhohoushan City, Zhejiang, China
문의를받은 후 12 시간 이내에 답장을 드리겠습니다. 근무일에. 또는 우리에게 전화주세요.
The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
Copyright © Zhoushan Jiaerling Meter Co., Ltd. All Rights Reserved.

